Как автоматизированное производство на станках с ЧПУ гарантирует точность в современных шкафах на заказ
Узнайте, как автоматизированное производство на станках с ЧПУ обеспечивает точность промышленного уровня, нулевую погрешность и безупречное исполнение при изготовлении шкафов на заказ в B2B-проектах.
Резюме для руководства: промышленная эволюция архитектурных столярных изделий
Мировые секторы коммерческого и элитного жилищного строительства переживают глубокий структурный сдвиг. Поскольку архитектурные чертежи становятся всё более сложными, а сроки сдачи проектов сокращаются, традиционные методы ручной деревообработки уже не могут удовлетворять строгим требованиям к размерным допускам, конструктивной однородности и объёму выпуска, которые предъявляют международные застройщики, генеральные подрядчики и коммерческие дизайнерские фирмы.
В ответ на эти меняющиеся рыночные условия передовые предприятия по производству шкафов для B2B перешли от мастерских, зависящих от ремесленников, к полностью автоматизированным, цифрово интегрированным производственным экосистемам. В основе этой промышленной модернизации лежит оборудование с числовым программным управлением (ЧПУ). Внедрение автоматизированной технологии ЧПУ коренным образом изменило то, как высококлассные индивидуальные шкафы проектируются, изготавливаются и собираются.
В этом отчете рассматриваются технологические механизмы, с помощью которых автоматизированное производство на станках с ЧПУ устраняет человеческие ошибки, гарантирует субмиллиметровую точность, максимизирует выход материала и оптимизирует выполнение крупномасштабных проектов, обеспечивая полное соответствие сложным архитектурным спецификациям столярных изделий.
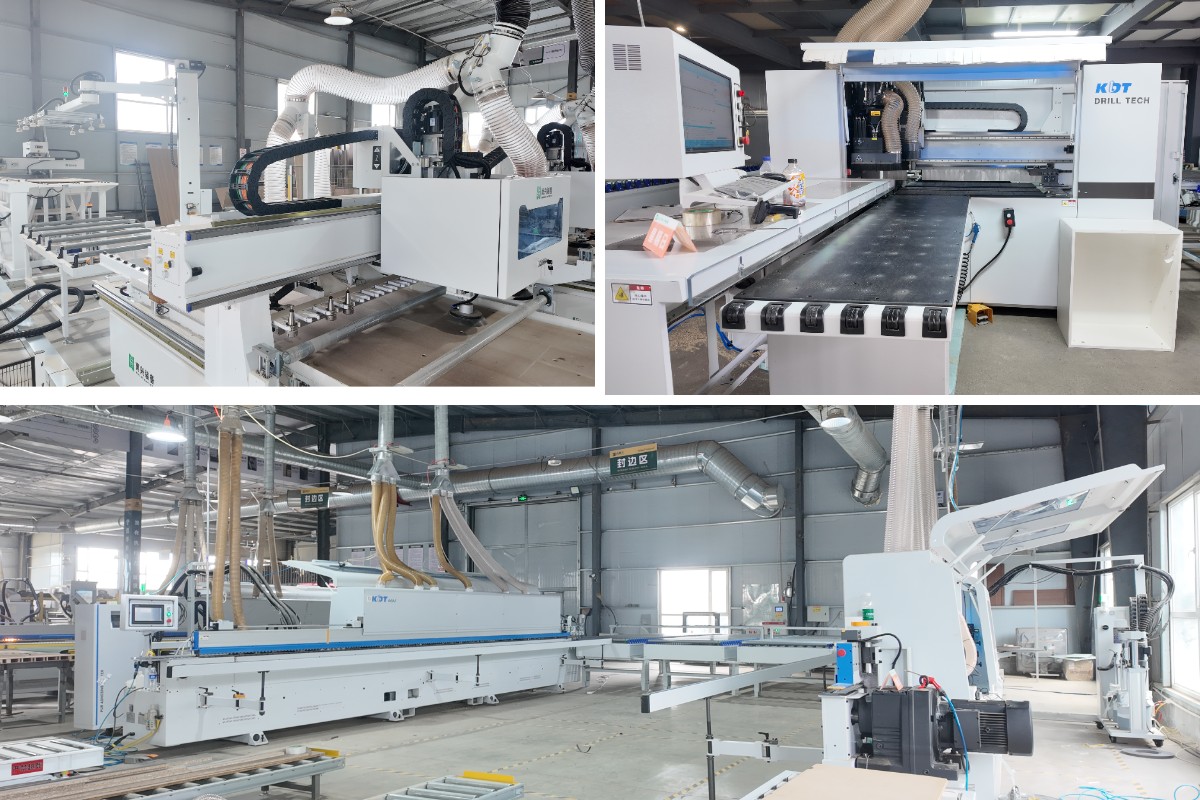
Дилемма точности: ручное мастерство против автоматизированного выполнения на ЧПУ
Исторически внутренняя столярка в значительной степени полагалась на ручные измерения, раскрой панелей, профилирование кромок и ручное сверление. Хотя квалифицированные ремесленные техники сохраняют ценность наследия, ручное исполнение приводит к накоплению составных ошибок — критическому недостатку при реализации многоэтажных жилых комплексов или бутиковых коммерческих проектов.
При производстве индивидуальных шкафов для десятков или сотен планировок квартир незначительные отклонения — например, отклонение в 1,5 мм от прямоугольности панели — каскадно приводят к смещению каркасных рам, неровным зазорам дверей, заеданию направляющих ящиков и затягиванию сроков монтажа на объекте.
Автоматизированная обработка на ЧПУ устраняет эту структурную уязвимость, заменяя физические измерительные инструменты цифровыми потоками данных, получаемыми непосредственно из современных программных платформ автоматизированного проектирования (CAD) и автоматизированного производства (CAM).
Сравнение ключевых производственных показателей
Точность размеров: Ручные методы столярного соединения обеспечивают точность ± 1,5 мм – 3,0 мм, тогда как автоматизированные системы производства с ЧПУ достигают субмиллиметровой точности ± 0,1 мм.
Целостность адгезии кромочной ленты: Ручные процессы дают нестабильное качество из-за ручного нанесения клеев-расплавов, тогда как автоматизированные системы используют немецкую герметизацию горячим расплавом ПУР Джоват с нулевым швом для постоянной изоляции от влаги.
Скорость многоосевой обработки отверстий: Ручное сверление основано на последовательных операциях по одному отверстию, тогда как многоосевые сверлильные центры с ЧПУ выполняют одновременное сверление с шести сторон за один проход.
Выход продукции и использование материала: Ручные схемы раскладки панелей дают использование материала 70% – 80%, тогда как алгоритмический раскрой с ЧПУ максимизирует выход до 92% – 96%.
Благодаря алгоритмическим протоколам обработки автоматизированное производство гарантирует, что каждая обработанная панель-основа сохраняет однородную структурную целостность и стабильность размеров независимо от масштаба производства.
1. Алгоритмический выход материала: высокоточная технология раскроя с ЧПУ
Процесс изготовления начинается с обработки исходных панелей, где промышленные станки с ЧПУ для раскроя преобразуют инженерные параметры в физически оптимизированные компоненты.
Алгоритмическая оптимизация раскладки панелей
В традиционном производстве раскрой панелей ограничен линейными движениями пилы, что вынуждает схемы резания подчиняться жёстким сеткам и приводит к значительным отходам материала. Современные промышленные платформы для раскроя используют передовые алгоритмы оптимизации, которые оценивают геометрические размеры каждого отдельного шкафкомпонента, требуемого в рамках всего заказа.
Алгоритм динамически размещает прямоугольные панели, криволинейные профили и нерегулярные формы на стандартных листах (таких как МДФ высокой плотности или фанера морского класса) для достижения коэффициента использования материала свыше 92–96%.
1. Импорт чертежей CAD: Преобразует векторную геометрию в точные машинные координаты.
2. Динамическое вращение: Динамически вращает компоненты для выравнивания по естественному рисунку древесных волокон.
3. Расчёт потерь на пропил:Рассчитывает точный зазор диаметра инструмента для устранения перекрытия резания.
4. Маршрутизация траектории инструмента:Генерирует многопроходные высокоскоростные траектории резания для чистых, без заусенцев кромок панелей.
Решения для стабильности высокоскоростного шпинделя и вакуумного прижима
Точное резание требует абсолютной механической стабильности при работе высокоскоростного шпинделя. Промышленные раскройные центры оснащены многозонными вакуумными столами, способными создавать интенсивное прижимное давление по всей поверхности заготовки.
Вакуумные столы с зональным управлением:Концентрирует силу всасывания строго под активной зоной резания, предотвращая микровибрации или смещение панели даже при фрезеровании сложных малогабаритных элементов корпусной мебели.
Точность электрошпинделя:Высокочастотные шпиндели с воздушным или жидкостным охлаждением, работающие на скорости до 24 000 об/мин, исключают сколы, разрывы или расслоение кромок исходного материала на деликатных поверхностных шпонах или глянцевых лаках.
За счёт исключения ручной обработки панелей на этапе первичного фрезерования технология раскроя гарантирует, что базовые размеры панелей для всех индивидуальные шкафы остаются полностью соответствующими утверждённым сборочным чертежам CAD.
2. Экологическая устойчивость: автоматические кромкооблицовочные станки и влагоизоляция
Долговечность конструкции шкафа в значительной степени определяется качеством защиты его кромок. В условиях кухонь, ванных комнат и коммерческих гостиничных помещений проникновение влаги является основной причиной разбухания сердцевинного материала, образования плесени и преждевременного разрушения конструкции.
Автоматизированное производство решает эту эксплуатационную уязвимость с помощью промышленных автоматических кромкооблицовочных станков, использующих передовую химию клеевых составов и автоматизацию непрерывной подачи.
Немецкие системы клея-расплава Jowat PUR в сравнении с традиционными клеями EVA
Традиционные фабрики в значительной степени полагаются на стандартные горячие клеи-расплавы на основе этиленвинилацетата (EVA), которые со временем подвержены термической реактивации и разрушению под воздействием влаги. Передовые автоматизированные линии используют немецкие горячие клеи-расплавы Jowat PUR, устанавливая стандарт мирового класса для промышленного приклеивания кромок:
1. Химическое сшивание:Клеи Jowat PUR при нанесении вступают в необратимую химическую реакцию с влагой воздуха, образуя постоянное высокопрочное соединение, которое выдерживает резкие колебания температуры окружающей среды и постоянное воздействие влажности.
2. Ультратонкие клеевые швы:Автоматизированные системы нанесения обеспечивают точный контроль толщины клея с Jowat PUR, создавая эстетику кромки «нулевой стык», при которой клеевой шов становится визуально невидимым невооружённым глазом, одновременно обеспечивая 100-процентную водостойкую герметизацию кромок.
Интегрированная последовательность станций обрезки и финишной обработки
Промышленные кромкооблицовочные станки выполняют непрерывную многоступенчатую финишную обработку при скорости линии до 20–30 метров в минуту:
Узел предварительного фрезерования:Использует алмазные фрезерные головки, чтобы срезать от 0,5 мм до 1,0 мм кромки необработанной панели, устраняя микротрещины от пилы и создавая идеально чистую поверхность для склеивания.
Зона прижимных роликов:Прикладывает калиброванное пневматическое давление, чтобы вдавить кромочную ленту в сердцевину основы.
Торцевая обрезка и скругление углов:Высокоточные серводвигатели срезают излишки ленты заподлицо с передней и задней кромками панели, плавно скругляя угловые соединения, не оставляя острых рёбер или следов ручного резца.
Циклевание и полирование:Двухлезвийные пневматические скребки удаляют микроскопические излишки клея, после чего моторизованные тканевые полировальные круги восстанавливают первоначальный блеск кромочного материала.
Этот автоматизированный процесс герметизации изолирует внутренние материалы сердцевины, обеспечивая длительную прочность и целостность конструкции в сложных условиях эксплуатации.
3. Высокоскоростная сборка конструкций: шестисторонние сверлильные станки
После раскроя, резки и кромкооблицовки панели поступают на подготовку под фурнитуру. Современное производство корпусной мебели в значительной степени опирается на скрытые механические крепежи, эксцентриковые замки, деревянные шканты, скрытые петли и направляющие для ящиков с нижним монтажом. Точное расположение этих монтажных позиций определяет, насколько легко корпус шкафа собирается на объекте.
Внедрение шестисторонних сверлильных станков с ЧПУ коренным образом преобразило этот этап производства.
Одновременная многоосевая обработка
Обычные сверлильные станки требовали ручного переворота панели и нескольких настроек проходов для сверления отверстий на верхней, нижней и боковых поверхностях. Каждое перепозиционирование вносило ошибку ручной установки.
Высокоэффективные шестисторонние сверлильные центры с ЧПУ выполняют все операции сверления, фрезерования и пазования по всем шести пространственным плоскостям панели за один автоматизированный проход:
Архитектура привода с двумя порталами: Верхние и нижние сверлильные головки работают одновременно, сверля сквозные и глухие отверстия с обеих сторон без переворачивания панели.
Встроенные пазовальные пилы: Независимые пильные узлы прорезают непрерывные канавки для задних стенок корпусов одновременно со сверлением под шканты и петли.
Оптическая и лазерная юстировка датчиков: Бесконтактные оптические датчики измеряют переднюю и заднюю кромки каждой поступающей панели в режиме реального времени, динамически корректируя координаты сверления для компенсации микроскопических отклонений длины плиты.
Совместимость с фурнитурой и надёжность конструкции
Поскольку схемы монтажа фурнитуры напрямую определяются файлами компонентов САПР, сверлильные центры создают идеально выровненные отверстия для мировых стандартов фурнитуры, включая системы ДТС, Блюм, Хеттих и Хафеле.
Такое точное позиционирование устраняет необходимость ручной регулировки при сборке, обеспечивая плавное движение петель, выравнивание направляющих ящиков без трения и сборку каркасов шкафов строго под прямым углом и с жёсткой фиксацией каждый раз.
4. Экологичность и соответствие нормам: производство мебели класса E0
Современные архитектурные спецификации требуют строгого соблюдения международных стандартов качества воздуха в помещениях (IAQ) и норм химических выбросов. Интеграция автоматизированного оборудования с ЧПУ играет непосредственную роль в обеспечении экологического соответствия, в частности поддерживая руководящие принципы производства мебели класса E0.
Международные стандарты выбросов формальдегида
Европейский стандарт E1: допустимый предел формальдегида ≤ 0,124 мг/м³ воздуха (0,1 ppm).
Европейский стандарт E0: допустимый предел формальдегида ≤ 0,050 мг/м³ воздуха.
CARB Phase 2 / EPA TSCA Title VI: допустимый предел формальдегида ≤ 0,050 ppm для плит MDF и фанеры.
Стандарт ENF (сверхнизкие выбросы): допустимый предел формальдегида ≤ 0,025 мг/м³ воздуха.
Промышленные автоматизированные производственные линии обеспечивают соответствие материалов требованиям за счёт инженерно разработанных технологических мер контроля:
Пылеудаление и контроль качества воздуха
Сертифицированные по стандартам E0, CARB Phase 2 или EPA TSCA Title VI субстратные материалы требуют чистых, обеспыленных условий обработки для сохранения целостности поверхности и адгезионных характеристик. Автоматизированные обрабатывающие центры с ЧПУ оснащены централизованными системами пылеудаления с замкнутым контуром, работающими с высокой скоростью захвата:
Высоковакуумные кожухи: Улавливают взвешенную древесную пыль непосредственно у шпинделя фрезы, предотвращая накопление пыли в соединительных каналах панелей и поверхностных ламинатах.
Сохранение целостности материала: Предотвращает загрязнение микроскопическими частицами пыли между поверхностью субстрата и клеями для кромкооблицовки, обеспечивая герметичное уплотнение, необходимое для блокировки потенциальных следовых выбросов внутри сердечников плит.
Сокращение отходов и оптимизация ресурсов
За счёт максимизации выхода панелей с помощью компьютеризированных алгоритмов раскроя автоматизированное производство на станках с ЧПУ резко сокращает образование отходов древесины на каждую единицу шкафа. Эффективное использование материалов напрямую поддерживает устойчивые архитектурные практики и системы сертификации экологичного строительства, такие как LEED (Лидерство в энергетическом и экологическом проектировании) и BREEAM.
5. Реализация проектов B2B: оптимизация выполнения работ на объекте
Для глобальных разработчиков проектов и генеральных подрядчиков финансовый успех проекта во многом зависит от эффективности монтажа на объекте. Предварительная механическая обработка вне площадки и автоматизированное изготовление переносят критически важный производственный труд из неконтролируемых условий строительной площадки в контролируемую заводскую среду.
Сборка по принципу «подключи и работай» с предварительно обработанными деталями
Благодаря выполнению всех операций резки, окантовки кромок и сверления отверстий под фурнитуру с точностью ЧПУ компоненты шкафов функционируют как модульные, соединяемые между собой строительные блоки:
1. Исключение резки на объекте:Бригадам монтажников больше не нужно подрезать, строгать или сверлить корпуса шкафов на месте, что значительно снижает количество пыли на объекте, шумовое загрязнение и затраты на оплату труда при монтаже.
2. Безошибочная идентификация компонентов:Автоматизированные линии обработки с ЧПУ печатают штрихкодовые этикетки непосредственно на каждой панельной детали. Монтажникам достаточно отсканировать штрихкоды, чтобы просмотреть последовательность сборки, требования к фурнитуре и данные о размещении на плане этажа.
3. Быстрая сдача проекта:Сокращённое время сборки позволяет подрядчикам соблюдать сжатые сроки сдачи проекта, сохраняя стабильное качество столярных изделий в сотнях жилых или коммерческих помещений.
Техническое заключение: будущее точного столярного производства
Автоматизированное производство на станках с ЧПУ больше не является просто операционным улучшением; это необходимая основа для высокопроизводительных архитектурных столярных изделий. Благодаря интеграции автоматизированного раскроя с ЧПУ, высокоскоростной кромкооблицовки, 6-стороннего многоосевого сверления и обработки экологичных плитных материалов современные производственные предприятия гарантируют, что каждая панель корпуса соответствует точным структурным и эстетическим стандартам.
Для международных покупателей, архитекторов и руководителей проектов указание автоматизированных производственных протоколов обеспечивает полное соответствие дизайну, долговечность и беспроблемный монтаж на объекте в самых требовательных интерьерных проектах.
Контрольный список архитектурных закупок в сегменте «бизнес для бизнеса»
При оценке производственных партнёров для крупномасштабных проектов интерьерных столярных изделий убедитесь, что поставщик обладает следующими технологическими возможностями:
Интеграция автоматизированного раскроя с ЧПУ: Автоматизированный рабочий процесс программного обеспечения для проектирования и производства с динамической оптимизацией полезного выхода материала.
Немецкое оборудование для кромкооблицовки с полиуретановым клеем «Йоват»:Нанесение горячего клея без стыков с возможностями предварительного фрезерования и скругления углов.
Возможность сверления с 6 сторон:Одновременное многоосевое сверление для точности установки фурнитуры.
Сертифицированные субстраты E0/CARB:Полностью соответствующий требованиям запас плит с низким содержанием формальдегида с отслеживанием сертификации завода.
Проверка предварительной сборки на заводе:Полномасштабное макетирование 1:1 и протоколы размерного контроля перед упаковкой для экспорта.